1) عنوان طرح
بهینهسازی مصرف ذغال احیایی در کوره تونلی تولید آهن اسفنجی از طریق بازطراحی علمی مقاطع شارژ، کنترل دانهبندی و افزایش راندمان احیا
2) مقدمه
کوره تونلی یکی از فناوریهای احیای مستقیم در بستر ثابت است که در آن ماده آهندار همراه با عامل احیاکننده در داخل بوتههای ثابت قرار گرفته و در مسیر حرارتی کوره، فرآیند احیا انجام میشود. در واحد مورد بررسی، سوخت اصلی کوره از نوع گازی بوده و ذغال نقش سوخت اصلی کوره را ندارد، بلکه بهعنوان عامل احیاکننده داخل بوته مورد استفاده قرار میگیرد.
بنابراین مصرف ذغال در این فرآیند تابع مستقیم میزان حرارتدهی کوره نیست، بلکه به راندمان تولید و مصرف گازهای احیاکننده، کیفیت تماس بین ذغال و ماده آهندار، نفوذپذیری بستر، آرایش لایهها، دانهبندی مواد و یکنواختی شارژ وابسته است.
در شرایط فعلی، مصرف ویژه ذغال در سطح حدود 800 کیلوگرم بر تن محصول گزارش شده است. بررسیهای تئوری و محاسبات استوکیومتری نشان میدهد که این مقدار بالاتر از مقدار مورد انتظار برای احیای مستقیم بوده و بخش قابل توجهی از ذغال مصرفی بهصورت غیرموثر وارد واکنش احیا نمیشود. از این رو، اجرای یک برنامه علمی و مرحلهای برای کاهش مصرف ذغال ضروری است.
3) بیان مسئله
در فرآیند احیا در کوره تونلی، ذغال داخل بوته با ایجاد گازهای احیاکننده بهویژه CO، موجب احیای اکسیدهای آهن میشود. اگر طراحی شارژ، دانهبندی مواد و مسیرهای انتقال گاز در بستر بهدرستی کنترل نشود، بخشی از کربن موجود در ذغال بدون مشارکت مؤثر در واکنش احیا باقی میماند یا در واکنشهای جانبی و اتلافی مصرف میشود.
مهمترین مشکلات قابل انتظار در وضعیت فعلی عبارتاند از:
مصرف بالای ذغال نسبت به مقدار تئوری مورد نیاز
باقیماندن کربن واکنشنداده در شارژ
کاهش نفوذپذیری بستر به دلیل حضور نرمهها
توزیع غیریکنواخت گازهای احیاکننده در مقطع بوته
کاهش راندمان احیا در مرکز شارژ
نوسان متالیزاسیون محصول
افزایش هزینه تمامشده تولید
بنابراین مسئله اصلی پروژه، کاهش مصرف ویژه ذغال بدون افت کیفیت محصول و بدون تغییر بنیادین تکنولوژی کوره است. راهکار پیشنهادی بر اصلاح علمی مقطع شارژ، کنترل دانهبندی، بهبود مسیرهای نفوذ گاز و افزایش راندمان مصرف کربن متمرکز است.
4) اهداف طرح
اهداف اصلی این طرح عبارتاند از:
کاهش مصرف ویژه ذغال از سطح فعلی حدود 800 kg/t به هدف نهایی 500 kg/t
افزایش راندمان مصرف کربن در فرآیند احیا
بهبود نفوذپذیری بستر شارژ در بوته
کاهش میزان کربن واکنشنداده
افزایش یکنواختی متالیزاسیون محصول
تثبیت شرایط عملیاتی کوره تونلی
کاهش هزینه تولید آهن اسفنجی/بریکت
5) مبانی نظری احیا در کوره تونلی
5-1) نقش ذغال در فرآیند
در این واحد، ذغال نقش عامل احیاکننده دارد، نه سوخت اصلی کوره. سوخت حرارتی کوره از نوع گاز است و وظیفه تأمین دمای فرآیند را بر عهده دارد. ذغال داخل بوته با تولید گاز CO و ایجاد محیط احیایی، اکسیژن موجود در اکسیدهای آهن را حذف کرده و آهن فلزی تولید میکند.
5-2) واکنشهای اصلی احیا
احیای اکسید آهن با CO به صورت مرحلهای انجام میشود:
Fe2O3+CO→2FeO+CO2 Fe_2O_3 + CO \rightarrow 2FeO + CO_2 Fe2O3+CO→2FeO+CO2
FeO+CO→Fe+CO2 FeO + CO \rightarrow Fe + CO_2 FeO+CO→Fe+CO2
گاز CO نیز عمدتاً از واکنش گازسازی کربن تولید میشود:
C+CO2→2CO C + CO_2 \rightarrow 2CO C+CO2→2CO
واکنش کلی احیا را میتوان بهصورت سادهشده زیر بیان کرد:
Fe2O3+3C→2Fe+3CO Fe_2O_3 + 3C \rightarrow 2Fe + 3CO Fe2O3+3C→2Fe+3CO
این واکنش مبنای محاسبه حداقل کربن مورد نیاز برای احیای اکسید آهن است.
6) محاسبات استوکیومتری مصرف کربن و ذغال
6-1) جرم مولی مواد
جرم مولی ترکیبات اصلی به شرح زیر است:
MFe2O3=159.7 g/mol M_{Fe_2O_3} = 159.7 \, g/mol MFe2O3=159.7g/mol
MFe=55.85 g/mol M_{Fe} = 55.85 \, g/mol MFe=55.85g/mol
MC=12 g/mol M_C = 12 \, g/mol MC=12g/mol
بر اساس واکنش:
Fe2O3+3C→2Fe+3CO Fe_2O_3 + 3C \rightarrow 2Fe + 3CO Fe2O3+3C→2Fe+3CO
برای احیای یک مول Fe2O3Fe_2O_3Fe2O3، سه مول کربن مصرف میشود و دو مول آهن تولید میگردد.
جرم آهن تولیدی:
2×55.85=111.7 g 2 \times 55.85 = 111.7 \, g 2×55.85=111.7g
جرم کربن مصرفی:
3×12=36 g 3 \times 12 = 36 \, g 3×12=36g
بنابراین نسبت کربن به آهن تولیدی برابر است با:
36111.7=0.322 \frac{36}{111.7} = 0.322 111.736=0.322
پس برای تولید یک تن آهن فلزی:
mC=0.322×1000=322 kg/t m_C = 0.322 \times 1000 = 322 \, kg/t mC=0.322×1000=322kg/t
بنابراین حداقل کربن تئوری مورد نیاز حدود:
322 kg C/t 322 \, kg \, C/t 322kgC/t
است.
6-2) تبدیل ک
ربن تئوری به مصرف ذغال
ذغال مورد استفاده دارای درصدی کربن ثابت است. اگر مقدار کربن ثابت ذغال با FCFCFC نشان داده شود، مصرف تئوری ذغال از رابطه زیر محاسبه میشود:
mcoal=mCFC m_{coal} = \frac{m_C}{FC} mcoal=FCmC
با فرض:
FC=0.55 FC = 0.55 FC=0.55
خواهیم داشت:
mcoal=3220.55=585.4 kg/t m_{coal} = \frac{322}{0.55} = 585.4 \, kg/t mcoal=0.55322=585.4kg/t
بنابراین مصرف تئوری ذغال در این شرایط حدود:
580 تا 600 kg/t 580 \text{ تا } 600 \, kg/t 580 تا 600kg/t
خواهد بود.
6-3) مقایسه مصرف فعلی با مقدار تئوری
مصرف فعلی:
mactual=800 kg/t m_{actual} = 800 \, kg/t mactual=800kg/t
مصرف تئوری تقریبی:
mtheoretical=585 kg/t m_{theoretical} = 585 \, kg/t mtheoretical=585kg/t
اختلاف:
Δm=800−585=215 kg/t \Delta m = 800 – 585 = 215 \, kg/t Δm=800−585=215kg/t
درصد اختلاف نسبت به مصرف فعلی:
215800×100=26.9% \frac{215}{800} \times 100 = 26.9\% 800215×100=26.9%
درصد اختلاف نسبت به مصرف تئوری:
215585×100=36.8% \frac{215}{585} \times 100 = 36.8\% 585215×100=36.8%
این اختلاف نشان میدهد که مقدار قابل توجهی از ذغال مصرفی بهصورت مؤثر در واکنش احیا شرکت نمیکند و امکان بهینهسازی فرآیند وجود دارد.
7) تحلیل هندسی بوته و حجم شارژ
7-1) ابعاد بوته
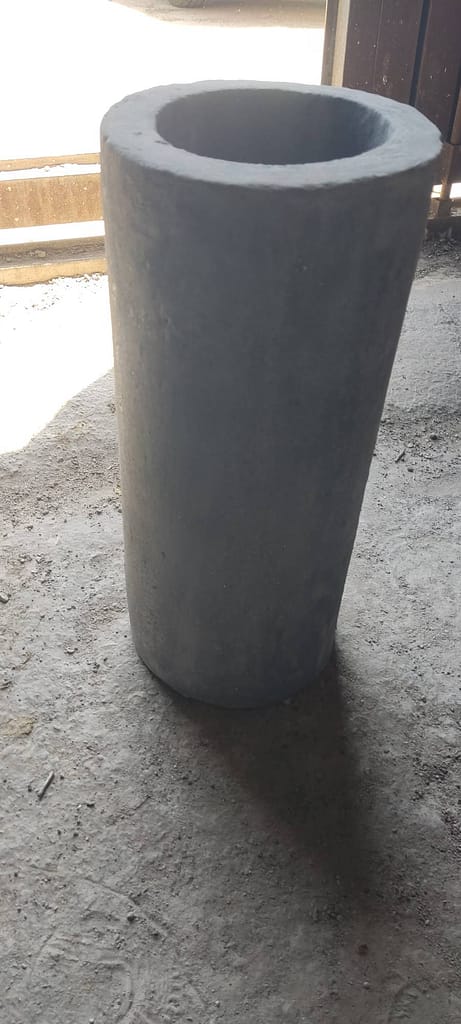
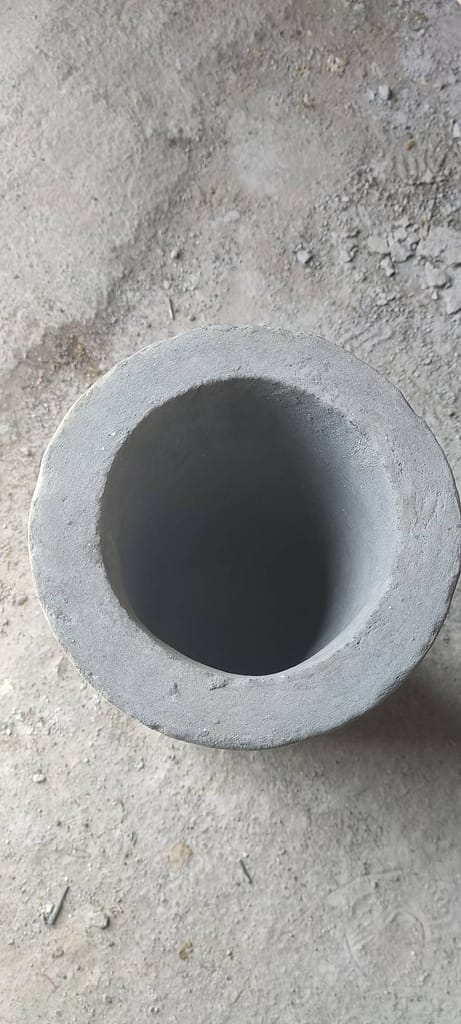
ابعاد داخلی بوته به صورت زیر در نظر گرفته میشود:
قطر داخلی:
D=380 mm=0.38 m D = 380 \, mm = 0.38 \, m D=380mm=0.38m
شعاع داخلی:
r=D2=0.19 m r = \frac{D}{2} = 0.19 \, m r=2D=0.19m
ارتفاع داخلی:
h=480 mm=0.48 m h = 480 \, mm = 0.48 \, m h=480mm=0.48m
7-2) حجم مفید داخلی بوته
حجم استوانه از رابطه زیر به دست میآید:
V=πr2h V = \pi r^2 h V=πr2h
جایگذاری اعداد:
V=3.1416×(0.19)2×0.48 V = 3.1416 \times (0.19)^2 \times 0.48 V=3.1416×(0.19)2×0.48
V=3.1416×0.0361×0.48 V = 3.1416 \times 0.0361 \times 0.48 V=3.1416×0.0361×0.48
V=0.0544 m3 V = 0.0544 \, m^3 V=0.0544m3
از آنجا که:
1 m3=1000 L 1 \, m^3 = 1000 \, L 1m3=1000L
پس:
V=54.4 L V = 54.4 \, L V=54.4L
بنابراین حجم مفید داخلی هر بوته حدود 54 لیتر است.
7-3) مدل هندسی شارژ پیشنهادی
در این طرح، آرایش شارژ بهصورت لایهای محصور یا Sandwich / Enclosed Multi-layer در نظر گرفته میشود. در این مدل:
ماده آهندار در مرکز بوته قرار میگیرد
ذغال و آهک در بالا، پایین و اطراف ماده آهندار توزیع میشوند
هدف، ایجاد محیط احیایی یکنواخت و مسیرهای مناسب عبور گاز است
7-4) محاسبه تقریبی حجم لایههای ذغال
فرض طراحی اولیه:
ضخامت لایه پایینی ذغال و آهک:
tb=0.04 m t_b = 0.04 \, m tb=0.04m
ضخامت لایه بالایی ذغال و آهک:
tt=0.04 m t_t = 0.04 \, m tt=0.04m
ارتفاع ناحیه میانی:
hm=0.40 m h_m = 0.40 \, m hm=0.40m
حجم هر لایه بالا یا پایین:
Vlayer=πr2t V_{layer} = \pi r^2 t Vlayer=πr2t
Vlayer=3.1416×(0.19)2×0.04 V_{layer} = 3.1416 \times (0.19)^2 \times 0.04 Vlayer=3.1416×(0.19)2×0.04
Vlayer=0.00453 m3 V_{layer} = 0.00453 \, m^3 Vlayer=0.00453m3
حجم دو لایه بالا و پایین:
Vtop+bottom=2×0.00453=0.00906 m3 V_{top+bottom} = 2 \times 0.00453 = 0.00906 \, m^3 Vtop+bottom=2×0.00453=0.00906m3
حجم کل ناحیه میانی:
Vmid,total=πr2hm V_{mid,total} = \pi r^2 h_m Vmid,total=πr2hm
Vmid,total=3.1416×(0.19)2×0.40 V_{mid,total} = 3.1416 \times (0.19)^2 \times 0.40 Vmid,total=3.1416×(0.19)2×0.40
Vmid,total=0.0454 m3 V_{mid,total} = 0.0454 \, m^3 Vmid,total=0.0454m3
اگر قطر هسته آهنی حدود 260 میلیمتر در نظر گرفته شود:
DFe=0.26 m D_{Fe} = 0.26 \, m DFe=0.26m
rFe=0.13 m r_{Fe} = 0.13 \, m rFe=0.13m
حجم هسته آهنی:
VFe=πrFe2hm V_{Fe} = \pi r_{Fe}^2 h_m VFe=πrFe2hm
VFe=3.1416×(0.13)2×0.40 V_{Fe} = 3.1416 \times (0.13)^2 \times 0.40 VFe=3.1416×(0.13)2×0.40
VFe=0.0212 m3 V_{Fe} = 0.0212 \, m^3 VFe=0.0212m3
حجم ناحیه پیرامونی ذغال در بخش میانی:
Vcoal,mid=Vmid,total−VFe V_{coal,mid} = V_{mid,total} – V_{Fe} Vcoal,mid=Vmid,total−VFe
Vcoal,mid=0.0454−0.0212 V_{coal,mid} = 0.0454 – 0.0212 Vcoal,mid=0.0454−0.0212
Vcoal,mid=0.0242 m3 V_{coal,mid} = 0.0242 \, m^3 Vcoal,mid=0.0242m3
حجم کل ذغال و آهک در مدل لایهای:
Vcoal,total=Vcoal,mid+Vtop+bottom V_{coal,total} = V_{coal,mid} + V_{top+bottom} Vcoal,total=Vcoal,mid+Vtop+bottom
Vcoal,total=0.0242+0.00906 V_{coal,total} = 0.0242 + 0.00906 Vcoal,total=0.0242+0.00906
Vcoal,total=0.0333 m3 V_{coal,total} = 0.0333 \, m^3 Vcoal,total=0.0333m3
یعنی:
Vcoal,total=33.3 L V_{coal,tot
al} = 33.3 \, L Vcoal,total=33.3L
7-5) تبدیل حجم ذغال به جرم
رابطه جرم و حجم:
m=ρV m = \rho V m=ρV
اگر چگالی بالک ذغال در بازه زیر باشد:
ρ=700 تا 800 kg/m3 \rho = 700 \text{ تا } 800 \, kg/m^3 ρ=700 تا 800kg/m3
در حالت حد پایین:
m=0.0333×700=23.3 kg m = 0.0333 \times 700 = 23.3 \, kg m=0.0333×700=23.3kg
در حالت حد بالا:
m=0.0333×800=26.6 kg m = 0.0333 \times 800 = 26.6 \, kg m=0.0333×800=26.6kg
بنابراین جرم تقریبی ذغال در هر بوته در این مدل حدود:
23 تا 27 kg 23 \text{ تا } 27 \, kg 23 تا 27kg
است.
این محاسبات نشان میدهد که مصرف بالای ذغال در مقیاس تن محصول، صرفاً ناشی از حجم فیزیکی شارژ در هر بوته نیست؛ بلکه بخش مهمی از آن مربوط به راندمان پایین واکنش، تلفات کربن، نفوذپذیری نامناسب و طراحی غیربهینه شارژ است.
8) روش اجرای طرح
اجرای طرح باید به صورت مرحلهای، کنترلشده و مبتنی بر دادههای واقعی تولید انجام شود. محورهای اجرایی طرح عبارتاند از:
8-1) اصلاح دانهبندی مواد
دانهبندی مواد باید بهگونهای کنترل شود که ضمن ایجاد سطح تماس مناسب، از انسداد مسیرهای عبور گاز جلوگیری شود. حضور نرمههای بیش از حد در ذغال یا آهک، باعث کاهش تخلخل بستر و افت راندمان احیا میشود.
اقدامات پیشنهادی:
حذف یا کاهش نرمههای بسیار ریز ذغال
جلوگیری از ورود پودر آهک به شارژ
استفاده از دانهبندی یکنواختتر
کنترل رطوبت مواد قبل از شارژ
جلوگیری از جداشدگی دانهها هنگام شارژگیری
8-2) بازطراحی مقطع شارژ
در این مرحله، تمرکز بر شکلدهی صحیح مقطع شارژ در داخل بوته است. هدف آن است که ماده آهندار در ناحیه مرکزی قرار گرفته و ذغال و آهک در پیرامون، بالا و پایین آن توزیع شوند.
مزایای این طراحی:
بهبود تماس گاز احیاکننده با ماده آهندار
کاهش نواحی مرده در مرکز شارژ
افزایش یکنواختی احیا
کاهش مصرف غیرموثر ذغال
افزایش قابلیت کنترل فرآیند
8-3) کنترل کیفیت عملیاتی
برای موفقیت طرح، کنترل عملیاتی باید همزمان با اصلاح شارژ انجام شود. پارامترهای مهم عبارتاند از:
زمان ماند بوته در ناحیه دمایی مؤثر
یکنواختی دمایی در طول کوره
کیفیت ذغال ورودی
درصد کربن ثابت ذغال
رطوبت شارژ
میزان متالیزاسیون محصول
مقدار کربن باقیمانده در خروجی
9) مرحلهبندی کاهش مصرف ذغال
9-1) وضعیت مبنا
مصرف فعلی ذغال:
m0=800 kg/t m_0 = 800 \, kg/t m0=800kg/t
هدف نهایی:
mf=500 kg/t m_f = 500 \, kg/t mf=500kg/t
کاهش کل مورد نیاز:
Δm=m0−mf \Delta m = m_0 – m_f Δm=m0−mf
Δm=800−500=300 kg/t \Delta m = 800 – 500 = 300 \, kg/t Δm=800−500=300kg/t
درصد کاهش کل:
R=300800×100 R = \frac{300}{800} \times 100 R=800300×100
R=37.5% R = 37.5\% R=37.5%
بنابراین پروژه باید در مجموع به کاهش 37.5 درصدی مصرف ذغال منجر شود.
9-2) مرحله اول: اصلاح دانهبندی و حذف نرمهها
هدف مرحله اول، کاهش مصرف ذغال از طریق افزایش نفوذپذیری بستر و حذف ذرات مزاحم است.
درصد کاهش هدف:
R1=10 تا 12% R_1 = 10 \text{ تا } 12\% R1=10 تا 12%
مصرف بعد از مرحله اول:
m1=m0×(1−R1) m_1 = m_0 \times (1 – R_1) m1=m0×(1−R1)
برای کاهش 10 درصدی:
m1=800×(1−0.10) m_1 = 800 \times (1 – 0.10) m1=800×(1−0.10)
m1=720 kg/t m_1 = 720 \, kg/t m1=720kg/t
برای کاهش 12 درصدی:
m1=800×(1−0.12) m_1 = 800 \times (1 – 0.12) m1=800×(1−0.12)
m1=704 kg/t m_1 = 704 \, kg/t m1=704kg/t
بنابراین مصرف پس از مرحله اول:
m1=704 تا 720 kg/t m_1 = 704 \text{ تا } 720 \, kg/t m1=704 تا 720kg/t
اقدامات مرحله اول:
حذف نرمههای زیر حد مجاز
کنترل دانهبندی ذغال
کاهش پودر آهک
کنترل رطوبت مواد
یکنواختسازی شارژ در بوتهها
جلوگیری از فشردگی بیش از حد بستر
9-3) مرحله دوم: بازطراحی هندسه لایهها
هدف مرحله دوم، اصلاح مقطع شارژ و بهینهسازی توزیع ذغال و آهک در اطراف ماده آهندار است.
درصد کاهش هدف:
R2=8 تا 10% R_2 = 8 \text{ تا } 10\% R2=8 تا 10%
با فرض مصرف میانگین پس از مرحله اول:
m1≈720 kg/t m_1 \approx 720 \, kg/t m1≈720kg/t
برای کاهش 8 درصدی:
m2=720×(1−0.08) m_2 = 720 \times (1 – 0.08) m2=720×(1−0.08)
m2=662.4 kg/t m_2 = 662.4 \, kg/t m2=662.4kg/t
برای کاهش 10 درصدی:
m2=720×(1−0.10) m_2 = 720 \times (1 – 0.10) m2=720×(1−0.10)
m2=648 kg/t m_2 = 648 \, kg/t m2=648kg/t
بنابراین مصرف پس از مرحله دوم:
m2=648 تا 662 kg/t m_2 = 648 \text{ تا } 662 \, kg/t m2=648 تا 662kg/t
اقدامات مرحله دوم:
طراحی لایههای بالا، پایین و پیرامونی
تثبیت موقعیت هسته آهنی در مرکز بوته
اصلاح نسبت ذغال به آهک
جلوگیری از ایجاد ناحیه فشرده در مرکز شارژ
افزایش یکنواختی مسیرهای عبور گاز
9-4) مرحله سوم: پایدارسازی فرآی
ند و کاهش تلفات واکنشی
هدف مرحله سوم، کاهش کربن واکنشنداده و افزایش راندمان احیا از طریق کنترل فرآیند است.
درصد کاهش هدف:
R3=7 تا 8% R_3 = 7 \text{ تا } 8\% R3=7 تا 8%
با فرض مصرف ورودی این مرحله:
m2≈660 kg/t m_2 \approx 660 \, kg/t m2≈660kg/t
برای کاهش 7 درصدی:
m3=660×(1−0.07) m_3 = 660 \times (1 – 0.07) m3=660×(1−0.07)
m3=613.8 kg/t m_3 = 613.8 \, kg/t m3=613.8kg/t
برای کاهش 8 درصدی:
m3=660×(1−0.08) m_3 = 660 \times (1 – 0.08) m3=660×(1−0.08)
m3=607.2 kg/t m_3 = 607.2 \, kg/t m3=607.2kg/t
بنابراین مصرف پس از مرحله سوم:
m3=607 تا 614 kg/t m_3 = 607 \text{ تا } 614 \, kg/t m3=607 تا 614kg/t
اقدامات مرحله سوم:
کنترل یکنواختی دمایی کوره
اصلاح زمان ماند در ناحیه احیا
پایش متالیزاسیون محصول
اندازهگیری کربن باقیمانده در خروجی
اصلاح نوسانات شارژگیری
کاهش تلفات واکنشی
9-5) مرحله چهارم: تثبیت نهایی و رسیدن به 500 kg/t
در این مرحله، هدف نهایی کاهش مصرف از حدود 610 kg/t به 500 kg/t است.
مبنای محاسبه:
m3≈610 kg/t m_3 \approx 610 \, kg/t m3≈610kg/t
هدف نهایی:
mf=500 kg/t m_f = 500 \, kg/t mf=500kg/t
مقدار کاهش مورد نیاز:
Δm4=610−500 \Delta m_4 = 610 – 500 Δm4=610−500
Δm4=110 kg/t \Delta m_4 = 110 \, kg/t Δm4=110kg/t
درصد کاهش مورد نیاز در مرحله چهارم:
R4=110610×100 R_4 = \frac{110}{610} \times 100 R4=610110×100
R4=18.0% R_4 = 18.0\% R4=18.0%
بنابراین در مرحله نهایی، کاهش حدود:
17 تا 18% 17 \text{ تا } 18\% 17 تا 18%
نسبت به مصرف مرحله سوم مورد نیاز است.
اقدامات مرحله چهارم:
تثبیت کامل مدل شارژ بهینه
کنترل سختگیرانه کیفیت ذغال
کنترل کربن ثابت، خاکستر و رطوبت
حذف کامل نقاط مرده بستر
پایش مستمر متالیزاسیون
تنظیم نهایی نسبت ذغال، آهک و ماده آهندار
استانداردسازی دستورالعمل شارژگیری
9-6) جدول خلاصه مرحلهبندی
مرحلهاقدام اصلیدرصد کاهش مرحلهایمصرف هدفوضعیت فعلیمصرف مبنا-800 kg/tمرحله اولاصلاح دانهبندی و حذف نرمهها10 تا 12%704 تا 720 kg/tمرحله دومبازطراحی هندسه لایهها8 تا 10%648 تا 662 kg/tمرحله سومپایدارسازی فرآیند7 تا 8%607 تا 614 kg/tمرحله چهارمتثبیت نهایی و بهینهسازی کامل17 تا 18%500 kg/t
10) نتایج مورد انتظار
با اجرای کامل این طرح، نتایج زیر مورد انتظار خواهد بود:
کاهش مصرف ذغال از 800 به 500 کیلوگرم بر تن
کاهش مصرف ویژه به میزان کلی 37.5 درصد
افزایش راندمان مصرف کربن
کاهش کربن واکنشنداده در محصول خروجی
افزایش یکنواختی متالیزاسیون
کاهش هزینه تولید
بهبود پایداری فرآیند کوره تونلی
کاهش وابستگی به افزایش تجربی مقدار ذغال
ایجاد دستورالعمل استاندارد شارژگیری
افزایش قابلیت کنترل و تکرارپذیری تولید
11) منابع علمی پیشنهادی
Khattoi, S.C., Roy, G.G.
Sponge Iron Production from Ore-Coal Composite Pellets in Tunnel Kiln.
Ahmadi, S., Nuranian, H.
Optimization of Direct Reduction in Tunnel Furnace Using Different Resources of Ferrous Oxides.
Choudhury, A.
Energy Audit Methodology of Sponge Iron Manufacturing Units Using DRI Process.
12) جمعبندی نهایی مدیریتی
بر اساس محاسبات استوکیومتری، برای احیای یک تن آهن فلزی، حداقل حدود 322 کیلوگرم کربن خالص مورد نیاز است. با در نظر گرفتن درصد کربن ثابت ذغال، مصرف تئوری ذغال در محدوده حدود 580 تا 600 کیلوگرم بر تن برآورد میشود. مصرف فعلی واحد در سطح 800 کیلوگرم بر تن نشاندهنده وجود تلفات فرآیندی، واکنشندادن بخشی از کربن و عدم بهینهبودن مقطع شارژ است.
تحلیل هندسی بوته نیز نشان میدهد که حجم مفید داخلی هر بوته حدود 54 لیتر بوده و مقدار ذغال شارژ شده در هر بوته در محدوده تقریبی 23 تا 27 کیلوگرم قرار میگیرد. بنابراین مصرف بالای ثبتشده در مقیاس تن محصول، بیشتر ناشی از راندمان پایین مصرف کربن است تا صرفاً مقدار فیزیکی شارژ.
برنامه پیشنهادی کاهش مصرف ذغال بهصورت مرحلهای طراحی شده است. در مرحله نخست، با اصلاح دانهبندی و حذف نرمهها، مصرف به حدود 704 تا 720 کیلوگرم بر تن کاهش مییابد. در مرحله دوم، با بازطراحی هندسه لایهها و مقطع شارژ، مصرف به حدود 648 تا 662 کیلوگرم بر تن میرسد. در مرحله سوم، با پایدارسازی فرآیند و کاهش تلفات واکنشی، مصرف در محدوده 607 تا 614 کیلوگرم بر تن تثبیت میشود. در مرحله نهایی، با تکمیل بهینهسازی، کنترل سختگیرانه کیفیت مواد و تثبیت دستورالعمل شارژگیری، هدف نهایی 500 کیلوگرم بر تن دنبال خواهد شد.
از نظر فنی، دستیابی به هدف نهایی مستلزم اجرای دقیق، پایش مداوم، کنترل کیفیت مواد ورودی و اصلاح علمی مقاطع شارژ است. این طرح بدون تغییر بنیادین در تکنولوژی کوره، بر افزایش راندمان فرآیند موجود تمرکز
دارد و میتواند مبنای مناسبی برای کاهش هزینه تولید و افزایش پایداری عملیاتی واحد باشد.